在干高速加工的这个过程当中, 时间跨度其实是很长的, 关于刀柄这个物品, 更换的周期已经经历了好几代了, 其中BT以及CAT这两种类型的使用岁月是很久的, 后来当车间内部引入了一些高速车铣复合的设备的时候, 才真正全面地换上了HSK这种类型的刀柄。
在最开始的时候, 心里面的想法是这只是一个接口方面的变换, 等自己亲手操作并且深入接触之后, 才能清楚地明白其中的差异究竟存在于何处, 那就是重复定位精度这个指标是可以被控制在一定数值里面的, 甚至可以压在一微米以内, 而这种情况如果在BT这类体系里面出现, 是完全不敢去想象和期待的。
hsk刀柄精度高在哪
Hsk刀柄用的是1:10锥面定位, 加上端面轴向定位。这种结构和BT那种纯锥面收缩夹紧是完全不一样的。因为锥面的接触面积很大, 刀具受到的力在三个方向上都能被均匀地分散开。
所以在高速旋转的时候, 刀尖的颤振现象会有明显的小很多。在我自己的车间里, 当转速跑到8000转的时候, BT刀柄配上3mm铣刀就会开始抖动得很厉害。而换成hsk刀柄, 即使拿着10mm的球头铣刀去加工, 情况依然还是很平稳。
这里还有一个细节是很多人忽略掉的了, 那就是hsk刀柄的锥面部分做了磨削加工这个操作, 它的粗糙度是在Ra0.2以下的这个程度, 也就是说, 在配合的时候面上几乎是没有任何间隙存在的, 这种精度是需要靠设计去保证的, 而不是靠工人的手艺去完成的, 正因为如此, 所以批次的一致性是非常特别好的一个状态, 换十把刀去做重复定位的这个动作的话也完全不会飘移。
hsk刀柄规格怎么配
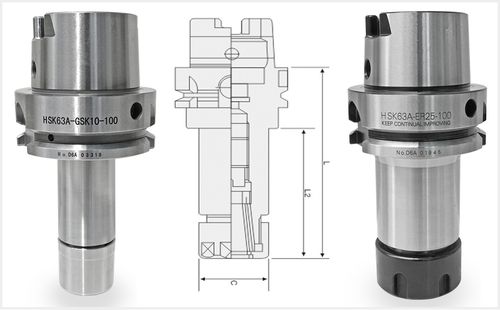
HSK刀柄常见的规格包括A6、A8、A10、A16、A20、A25、A40这几个型号, 其中的数字表示的是法兰直径的相关数值, 在选型的环节里面, 核心的要素只有一条, 那就是看你机床主轴上面的HSK接口所对应的具体是什么型号, 比如A10这个规格能够安装的刀具直径是在5毫米以下的, 从A16开始到10毫米直径的刀具可以使用, 如果要使用更大的刀具的话, 就得选择A25或者A40这样的规格了, 千万不要盲目地贪大, 如果接口和法兰没有办法相互匹配, 那么即使用再昂贵的高级刀柄, 也是根本没办法塞进去的。
实际进行配刀操作的时候, 刀具重量与转速之间的匹配情况, 其重要程度远远超过了去选择大规格这一回事。对于小零件来说, 使用A8这种配置就完全可以了, 如果强行选用A16, 反而会导致刚性下降的情况出现。
我曾经亲眼见过有些人拿了A25规格的hsk刀柄来安装直径只有3毫米的钻头, 当机器进入高速运转状态时, 整根刀具都在发生晃动, 这说到底纯属是因为对规格的选择出了问题。
对于车间里头更换刀柄这个操作事儿, 大家千万别就盯着价格标签上看, 真正能省钱的点在于接口是否匹配以及精度上的余量, 只要用对了规格型号, 那效果比去买那些特别贵的东西要来得强十倍之多。
原创文章,作者:rzn,如若转载,请注明出处:https://www.oxford.com.cn/hsk%e5%88%80%e6%9f%84%e5%92%8cbt%e5%88%80%e6%9f%84%e5%88%b0%e5%ba%95%e6%9c%89%e5%95%a5%e5%8c%ba%e5%88%ab-%e9%ab%98%e9%80%9f%e5%8a%a0%e5%b7%a5%e8%bd%a6%e9%97%b4%e8%af%a5%e6%80%8e%e4%b9%88%e9%80%89/